Ключевые технические аспекты установки, безопасной эксплуатации и технического обслуживания полностью автоматизированных систем опалубки для кирпичной кладки.
Aug 21, 2026
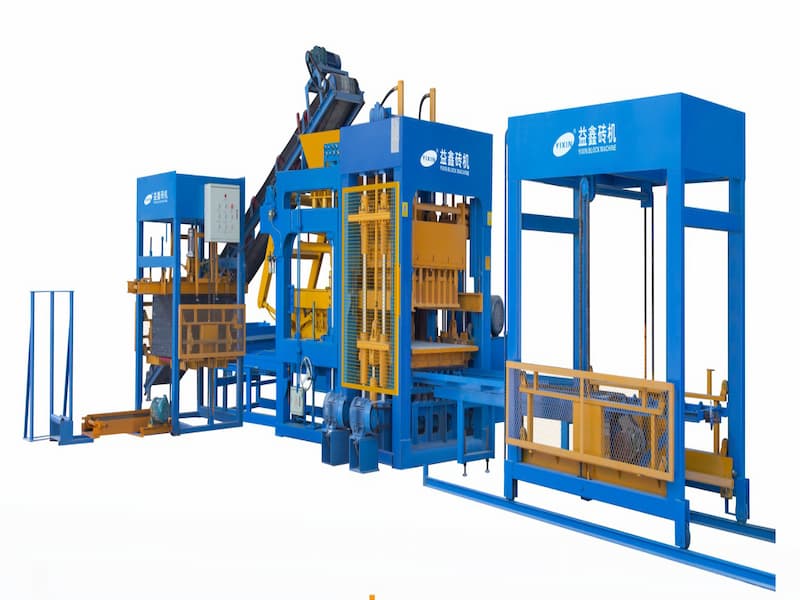
Абстрактный :Данная статья основана на инженерной практике монтажа. автоматические станки для формовки блоков В книге подробно описываются все технические характеристики процесса производства кирпича, начиная с приемки при транспортировке, установки системы электроуправления, подключения главной цепи и сигнальных линий, и заканчивая проверкой перед включением питания и ежедневным техническим обслуживанием. Основное внимание уделяется электробезопасности, мерам защиты от помех и предотвращению вибрации, с целью предоставления практических технических рекомендаций операторам и обслуживающему персоналу для обеспечения долгосрочной стабильной работы оборудования. I. Приемка при транспортировке и экологическая оценка перед установкой.После прибытия оборудования первым шагом является распаковка, осмотр и оценка повреждений при транспортировке. Необходимо тщательно проверить следующее:Механическая структурная целостность: Проверьте основную раму, гидравлические цилиндры, направляющие колонны пресс-формы и вибрационный стол на наличие явных неровностей, деформаций или трещин. Обратите особое внимание на то, не отвалились ли защитные колпачки или не поцарапаны ли уплотнительные поверхности соединений гидравлических труб.Состояние электрической системы управления: Проверьте корпус электрощита на наличие вмятин и целостность уплотнителей дверцы. После вскрытия щита осмотрите внутренние компоненты, включая модули ПЛК, промежуточные реле, импульсные источники питания, частотные преобразователи и клеммные колодки, на предмет ослабления, смещения или деформации контактов из-за ударов при транспортировке. Для подключаемых компонентов нажмите на каждый из них, чтобы убедиться в наличии защелок.Требования к условиям хранения: Если оборудование необходимо временно хранить перед установкой, блок управления следует разместить в хорошо проветриваемом, сухом складском помещении, свободном от проводящей пыли и коррозионных газов. Рекомендуемая температура окружающей среды составляет от -5℃ до +40℃, а относительная влажность должна быть ниже 85% (без конденсации). При длительном хранении осушитель воздуха внутри блока управления следует включать раз в месяц, чтобы предотвратить попадание влаги на печатные платы. II. Установка блока управления и меры виброизоляции.Поскольку блок управления является ядром всей системы управления, качество его установки напрямую влияет на надежность системы:Положение при монтаже и теплоотвод: Блок управления необходимо устанавливать вертикально, с углом наклона не более 5°. Расстояние между задней панелью блока и монтажной стенкой должно быть более 50 мм для обеспечения естественного конвективного теплоотвода. Вентиляционные отверстия на верхней и боковых сторонах шкафа не должны быть заблокированы, и перед поверхностью для обслуживания (обычно со стороны дверцы шкафа) должно быть обеспечено не менее 800 мм рабочего пространства.Защита от вибрации: В процессе формовки кирпичей вибрационный двигатель и эксцентриковый блок будут создавать периодические ударные нагрузки. Для предотвращения передачи вибрации на реле, контакторы и клеммы внутри электрического блока управления следует принять одну из следующих мер:Установите резиновые виброгасящие прокладки (толщина ≥10 мм, твердость по Шору 50-60) между основанием блока управления электрооборудованием и землей или опорой;В качестве альтернативы, можно установить блок управления электроникой отдельно на жесткой опорной колонне вдали от источника вибрации (на расстоянии ≥2 м от основного фундамента машины).Одновременно со всем винтом на клеммах внутри корпуса следует усилить противозавинчивающимися шайбами или резьбовым фиксатором (средней прочности), чтобы предотвратить ослабление после длительной вибрации. III. Выбор силового кабеля и технические характеристики проводки основной цепи.Основная проводка электропитания имеет решающее значение для безопасности работы оборудования и его пропускной способности по току, и должна строго соответствовать следующим этапам:1. Выбор автоматического выключателя: Перед входящей линией в блок управления необходимо установить независимый трехфазный автоматический выключатель в литом корпусе (ИСК). Номинальный ток выбирается исходя из фактической суммарной мощности оборудования. Например, для суммарной мощности ≤ 30 кВт следует выбрать выключатель с номинальным током 63 А, а для мощности 30–55 кВт — с номинальным током 100 А. Автоматический выключатель должен иметь функцию термомагнитного срабатывания, обеспечивающую защиту от перегрузки и короткого замыкания.2. Определение сечения входящего кабеля: Следует использовать трехжильные медные силовые кабели (L1, L2, L3, за исключением нейтрального провода). Сечение следует выбирать в зависимости от фактического тока нагрузки и способа прокладки. Общие рекомендуемые значения: медный провод сечением 16 мм² для мощности менее 30 кВт и 25 мм² для мощности 30–45 кВт. Если несколько кабелей прокладываются параллельно в трубах или подземных траншеях, сечение следует увеличить на один размер. Оболочка кабеля должна быть маслостойкой и износостойкой.3. Последовательность подключения проводов: Внешний трехфазный источник переменного тока 380 В должен сначала пройти через указанный выше автоматический выключатель, а затем быть подключен к верхней клемме главного автоматического выключателя (разъединителя) внутри блока управления. Все силовые линии двигателей (таких как двигатели масляных насосов, вибрационные двигатели и двигатели тканевых конвейеров) имеют маркировку номеров проводов и должны быть подключены к соответствующим пронумерованным клеммам на нижней клеммной колодке блока управления. Последовательность фаз не должна быть изменена. Неправильная последовательность фаз приведет к реверсированию двигателя; в этом случае любые две фазы должны быть поменяны местами при выключенном питании.4. Различие между заземляющим и нейтральным проводами:Корпус блока управления должен быть подключен к отдельному, независимому заземляющему электроду (сопротивление заземления ≤ 4 Ом). Заземляющий провод должен быть двухцветным (желто-зеленым) проводом с сечением не менее половины сечения основного фазного провода. Категорически запрещается смешивать защитный заземляющий провод с нейтральным (N) проводом питания; в противном случае, при разбалансировке трех фаз, шкаф может оказаться под напряжением, что создаст серьезную угрозу безопасности. IV. Подключение линии управляющего сигнала и авиационного разъема.Помимо силовых линий, блок управления электрооборудованием также должен устанавливать сигнальные соединения с исполнительными механизмами и датчиками, распределенными по всему оборудованию:Сопряжение авиационных разъемов: На боковой стороне кабельного лотка в нижней части блока управления расположены многочисленные авиационные разъемы (количество контактов зависит от модели машины, обычно 7, 12 или 19 контактов). Каждый разъем имеет уникальный идентификатор (например, «YV1 — электромагнитный клапан масляного бака», «SX1 — верхний предел напора», «SX2 — датчик обнаружения плесени» и т. д.). Операторы должны использовать специальные авиационные разъемы, поставляемые с оборудованием, чтобы вставлять их по одному и затягивать контргайки для обеспечения степени защиты IP65.Два ключевых целевых объекта подключения:Небольшой блок управления на масляном баке: В состав системы входят реверсивный электромагнитный клапан, пропорциональный предохранительный клапан и датчик давления для управления работой гидравлической системы.Блок датчиков на оборудовании: Здесь размещаются бесконтактные выключатели (для определения положения), фотоэлектрические выключатели (для определения уровня материала) и линии передачи сигналов энкодера.После подключения аккуратно потяните за каждый кабель, чтобы убедиться в его надежной фиксации. Излишки кабелей следует сгруппировать и закрепить в кабельном лотке, чтобы они не свисали над движущимися механическими частями. V. Перед включением питания необходимо провести комплексную проверку и испытание изоляции.Перед включением питания необходимо выполнить следующие проверки по каждому элементу, чтобы предотвратить повреждения проводки:а. Проверка на твердость и правильность: Затяните все винты клеммной колодки с указанным моментом затяжки с помощью динамометрической отвертки (приблизительно 1,2 Н·м для клемм M4 и приблизительно 2,5 Н·м для клемм M6). Проверьте номера проводов по электрической схеме, чтобы убедиться в их соответствии чертежу.б. Проверка отсутствия соединения: Проверьте, нет ли в нижних кабельных лотках неиспользуемых направляющих для кабелей, убедитесь, что все провода двигателя и управления подключены и нет неподключенных концов проводов.c. Проверка на короткое замыкание и заземление:Используя цифровой мультиметр (режим измерения сопротивления) или мегомметр на 500 В, последовательно измерьте сопротивление изоляции между каждой фазой (L1-L2, L2-L3, L1-L3) и между каждой фазой и землей (L1-PE, L2-PE, L3-PE). Сопротивление изоляции не должно быть меньше 2 МОм (в новом оборудовании оно обычно >50 МОм). Если обнаружено короткое замыкание или чрезмерно низкое сопротивление, поиск неисправности необходимо проводить поэтапно, до устранения неисправности.d. Процедура обеспечения безопасности при реверсировании фаз двигателя: Если после первоначального включения питания масляный насос или вибрационный двигатель вращаются в направлении, противоположном стрелке индикатора, и требуется инвертирование фаз, необходимо сначала отключить основное электропитание. Подождите, пока конденсатор шины постоянного тока инвертора полностью разрядится (не менее 3 минут), прежде чем менять местами любые две фазы на выходных клеммах автоматического выключателя. Эксплуатация под напряжением строго запрещена. VI. Запреты на эксплуатацию и пункты ежедневного технического обслуживания(I) Защита человеко-машинного интерфейса Сенсорный экран использует резистивный или емкостной сенсорный слой. При работе всегда используйте палец или прилагаемый пластиковый стилус. Не используйте отвертки, лезвия, ключи или другие острые или твердые предметы для нажатия или царапания, так как это может повредить проводящий слой и привести к неисправности сенсорного экрана.(II) Адаптивность напряжения питания Допустимый диапазон рабочего напряжения оборудования составляет 380 В переменного тока ± 10% (т.е., 342 В – 418 В). Если фактическое измеренное напряжение превышает этот диапазон, запуск машины строго запрещен. Низкое напряжение приведет к недостаточному крутящему моменту двигателя и скачку тока, что вызовет перегорание катушки; высокое напряжение повредит импульсный источник питания и модуль ввода ПЛК. Рекомендуется установить в блоке управления реле контроля напряжения для обеспечения автоматической защиты от перенапряжения/пониженного напряжения.(III) Цикл удаления пыли из электрощита управления На кирпичном заводе образуется значительное количество пыли (цемент, зола и мелкие частицы песка). Нижнюю пластину и радиатор внутри шкафа следует очищать пылесосом или сухой щеткой каждую смену (8 часов). Не реже одного раза в месяц следует продувать воздуховоды системы охлаждения инвертора и поверхность модуля ПЛК сжатым воздухом (давление ≤0,3 МПа, сухой и без масла). Накопление пыли значительно снижает эффективность теплоотвода и ускоряет старение электролитических конденсаторов.(IV) Калибровка расстояния обнаружения датчика Номинальное расстояние срабатывания бесконтактных выключателей, используемых на станке (например, для определения положения пресс-формы или прибытия тележки с материалом), составляет 5 мм (обычно 4-6 мм). При установке следует использовать щуп или толщиномер для регулировки зазора между чувствительной поверхностью и металлическим упорным блоком, убедившись, что он находится в диапазоне 4,5-5,5 мм. Слишком малый зазор может легко повредить головку датчика; слишком большой зазор приведет к нестабильному сигналу датчика, вызывая неисправности или остановку станка.(V) Регулярное затягивание клеммных колодок В течение первых 100 часов работы оборудования и ежемесячно после этого необходимо проверять надежность затяжки всех силовых и заземляющих клемм с помощью динамометрического ключа при выключенном питании. Из-за теплового расширения и сжатия, а также вибрации в местах обжима клемм может происходить ползучесть, что приводит к увеличению контактного сопротивления, перегреву и, в конечном итоге, к возгоранию.(VI) Жесткие правила техники безопасности при проведении технического обслуживания Любые работы по техническому обслуживанию механических или гидравлических систем должны строго соответствовать тройному стандарту безопасности:- Выключите двигатель масляного насоса (нажмите кнопку «Остановка масляного насоса» на панели управления);— Нажмите кнопку аварийной остановки (для отключения всех выходов от защитного реле);— Отсоедините главный выключатель питания в блоке управления и повесьте предупреждающую табличку «Не закрывать».Во время технического обслуживания строго запрещается несанкционированное изменение программы ПЛК или пропуск защитных цепей. Диагностика электрических неисправностей должна проводиться квалифицированным персоналом, имеющим свидетельство электрика; посторонним лицам запрещается открывать дверцу шкафа для проведения работ. ЗаключениеСтабильная работа полностью автоматическая кирпичная машина Система основана на стандартизированном монтаже, точной проводке и научно обоснованном техническом обслуживании. Тщательная транспортировка и приемка исключают наличие дефектов; снижение вибрации и заземление исключают внешние помехи; подбор номеров проводов и проверка изоляции обеспечивают целостность цепи; а ежедневное удаление пыли, затяжка и калибровка расстояния между датчиками являются надежными гарантиями длительной эксплуатации. Строгое соблюдение вышеуказанных технических процедур позволяет не только значительно сократить частоту незапланированных простоев, но и эффективно продлить срок службы электрической системы управления и гидравлических компонентов, обеспечивая безопасность производства и стабильное качество кирпича. Все операторы должны усвоить «работу при выключенном питании и многократные подтверждения» как базовые навыки работы для максимальной эффективности. эффективность оборудования.
ЧИТАТЬ ДАЛЕЕ