Системная совместимость и выбор технологических процессов для линий по производству кирпича: от подбора отдельных машин до максимизации эффективности производственной линии.
Aug 28, 2026
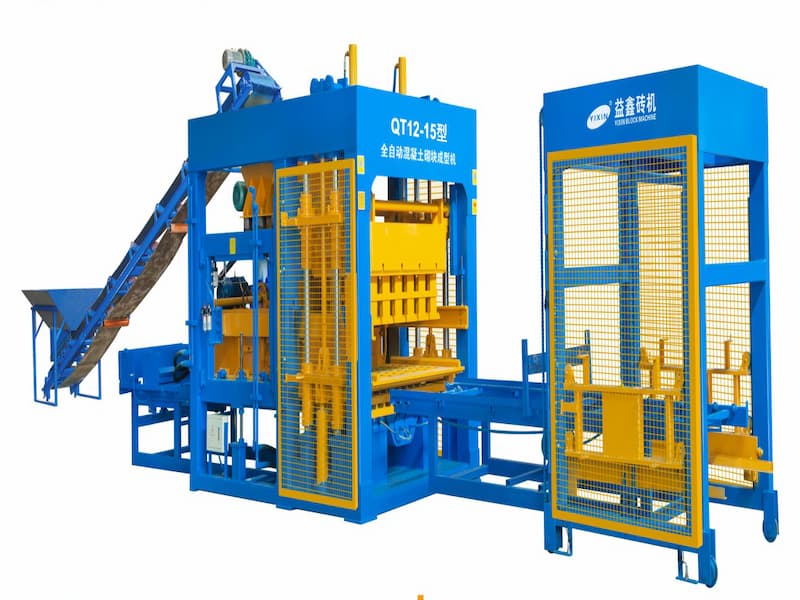
Благодаря как рациональному использованию твердых отходов, так и компонентной сборке сборных зданий, линии по производству кирпича превратились в сложные системы, объединяющие механическую динамику, реологию материалов и промышленную автоматизацию. Конфигурация производственной линии — это не просто вопрос размещения оборудования, а скорее динамическое сбалансированное проектирование, основанное на характеристиках материала, цикле формования и ритме логистики. В этой статье, с точки зрения инженера, рассматривается основная логика выбора этапов смешивания, дозирования, транспортировки и упаковки. I. Секция смешивания: Подбор объемов и создание системы смешивания.Основное противоречие при выборе смесителя заключается в согласовании времени между выпуском партии и расходом материала основным блоком в одном цикле формования. Распространенное заблуждение состоит в прямой связи модели смесителя с выпуском, игнорируя жесткое ограничение времени гомогенизации смешивания.Для производственных линий, использующих планетарные или двухвальные смесители принудительного действия, коэффициент использования полного объема смесителя в идеале должен контролироваться на уровне 60–70%. Если основной смеситель требует 0,8 м³ плотного бетона за одну загрузку, объем разгрузки смесителя следует выбрать равным 1,0–1,25 м³ (например, марки JS1000 или JS1250). Этот дополнительный объем предназначен не для «увеличения запасов», а для обеспечения достаточного пространства для мгновенного диспергирования добавок в жидкой фазе (таких как водоредуцирующие агенты и красители), предотвращая «заклинивание вала» или неравномерное перемешивание из-за переполнения смесительного резервуара.Более глубокий аспект заключается в режиме смешивания. При производстве пористые бетонные кирпичиВремя смешивания необходимо увеличить в 1,5 раза по сравнению с обычными блоками. Это означает, что даже при достаточном объеме смесителя количество циклов в единицу времени уменьшится. Поэтому конфигурацию следует скорректировать в соответствии с целевым продуктом, добавив под смеситель промежуточный бункер (буфер). Его объем должен вмещать материал, используемый для 3-5 партий основного формования смесителем, чтобы изолировать цикл смешивания от цикла формования, предотвращая взаимное влияние между ними. II. Раздел пакетной обработки: Игра между статической точностью и динамическим потоком.Дозирующая машина — это «иммунная система» производственной линии. В промышленной практике наиболее коварным источником потерь является увеличение коэффициента вариации прочности, вызванное ошибками взвешивания материала.Является ли автоматическая дозирующая машина Необходимо ли это? Ответ — да, но крайне важно различать режимы кумулятивного и независимого взвешивания. Для производства обычных блоков-наполнителей достаточно трехбункерной смесительной машины, использующей «кумулятивное взвешивание заполнителя + отдельное взвешивание цемента», чтобы соответствовать национальным стандартам. Однако для цветных тротуарных кирпичей или водопроницаемых кирпичей необходима модернизация до независимого взвешивания каждого материала, поскольку количество добавляемых пигментов и армирующих добавок часто измеряется в промилле, а кумулятивное взвешивание не может обнаружить такие незначительные изменения чистого веса.Следует отметить, что при выборе дозирующей машины необходимо уделять особое внимание адаптивности механизма подачи. Для каменной крошки или мелкодисперсного порошка из строительных отходов с высоким содержанием влаги вместо обычного электромагнитного вибрационного питателя следует использовать ленточный питатель с частотно-регулируемой скоростью, чтобы предотвратить образование дуг или застревание материала на входе. При этом между дозирующей машиной и смесителем устанавливается буферный весовой дозатор с переходным бункером, позволяющий проводить вторичную проверку количества подаваемого материала. Это ключевая конструктивная особенность резервирования в высокотехнологичных производственных линиях, обеспечивающая контроль стандартного отклонения прочности готового изделия в пределах ±1,5 МПа. III. Линия приема кирпича и логика его отвердевания: не просто замена ручному труду.Вопрос о целесообразности создания автоматизированной линии приемки кирпича (включая подъемные и опускающие механизмы, а также цепные конвейеры) должен решаться не только на основе расчетов стоимости рабочей силы, но и исходя из основных принципов процесса твердения.Увеличение прочности необожженного кирпича зависит от статического и парового твердения. Преимущество ручной укладки заключается в ее «гибкости» — операторы могут гибко регулировать количество слоев укладки и вентиляционные зазоры в зависимости от изменений влажности кирпича. Если жесткий процесс автоматической линии приема кирпича не сопровождается системой планирования работы печи для твердения, преждевременная укладка слишком высокой стопки кирпича заблокирует выделение внутреннего тепла гидратации, что приведет к рыхлой или потрескавшейся поверхности.Таким образом, рациональная стратегия конфигурации заключается в дифференциации между семействами продукции. Для несущих блоков толщиной более 190 мм, прочность которых достаточна для поддержки нескольких штабелей, следует обязательно предусмотреть автоматическую линию сбора кирпичей для сокращения ручного труда. Для тонкостенных кирпичей или декоративных облицовочных кирпичей толщиной менее 90 мм рекомендуется сохранить ручные станции сбора кирпичей или использовать полуавтоматический режим штабелирования с низкой плотностью слоев и высокой частотой. Если технологический процесс включает вторичный обжиг (например, автоклавирование), автоматическая линия сбора кирпичей необходима, поскольку эффективность загрузки автоклава полностью зависит от геометрической правильности штабеля кирпичей, чего трудно достичь вручную. IV. Раздел «Упаковка»: от защитной упаковки до модернизации логистических перевозчиков.Выбор прессовальных машин претерпевает функциональные изменения: от «предотвращения повреждений краев и углов» к «адаптации к логистике насыпных грузов». Хотя традиционная стальная обвязка может надежно фиксировать стопки кирпичей, при затягивании больших брусчатых блоков легко образуются трещины.В современной инженерной практике обычно используется стальная обвязка из ПЭТ-пластика в сочетании с прессовальными головками, сваренными трением. Ее преимущества заключаются в том, что коэффициент теплового расширения и сжатия стальной обвязки с пластиковым покрытием близок к коэффициенту теплового расширения и сжатия бетона, а натяжение при упаковке можно регулировать цифровым способом (обычно в диапазоне 200-300 Н), не вызывая повреждения краев кирпичей.Что касается уровня автоматизации упаковочной машины, он должен определяться частотой выпуска кирпичей. Если производительность производственной линии составляет менее 800 стандартных кирпичей в час, то для повышения эффективности работы достаточно мобильной пневматической упаковочной машины в сочетании с ручной обвязкой. Если производительность превышает 1200 кирпичей в час, необходимо установить полностью автоматическую упаковочную линию стрелочного типа и добавить сортировочную машину перед упаковочной станцией для укладки кирпичных швов между слоями. Это позволит добиться «беспаллетной упаковки» — то есть упакованные стопки кирпичей загружаются непосредственно в грузовики как независимые логистические единицы, что позволяет сэкономить на деревянных поддонах и примерно 150 юаней на расходных материалах на каждые 10 000 кирпичей. V. Системная связь: Пренебрегаемая центральная система смазки и пылеудаления с отрицательным давлениемРешающим критерием оценки конфигурации производственной линии является надежность ее долгосрочной непрерывной работы. Вспомогательные системы для трех компонентов — подача смазки к торцевому уплотнению вала смесителя, принудительное охлаждение вибрационного блока формовочной машины и пылеудаление на каждом передаточном узле — должны быть включены в первоначальный инвестиционный план.Рекомендуется централизованная система смазки консистентной смазкой, соединяющая все точки смазки параллельно трубопроводами. Центральная насосная станция будет подавать смазку через регулярные интервалы и в точно отмеренных количествах, чтобы предотвратить забывание смазки вручную, что может привести к попаданию пульпы и повреждению торца вала. Для удаления пыли следует установить независимые пылеулавливающие колпаки на разгрузочном патрубке бетоносмесительной машины и на загрузочном патрубке смесителя, подключенные к импульсно-струйным пылеуловителям. Расчет расхода воздуха для системы пылеудаления должен основываться на поддержании небольшого отрицательного давления (-50 Па до -80 Па) внутри закрытого колпака, а не просто на создании большого потока воздуха. Чрезмерное отрицательное давление будет напрямую вытягивать мелкий цементный порошок, изменяя пропорции смеси, что часто упускается из виду на практике. Заключение: Суть конфигурации заключается в перераспределении времени выполнения процесса.При исследовании линия по производству кирпичаСледует обращать внимание не только на стальную конструкцию, но и на распределение времени пребывания материала. Точность смешивания ингредиентов определяет эффективность затрат времени; объем смешивания определяет насыщенность использования времени; метод сбора кирпичей определяет рациональность потребления времени; а форма упаковки определяет сохранение ценности времени в логистике.Оптимальная конфигурация заключается не в максимизации всех параметров, а в обеспечении того, чтобы скорость обработки и буферная емкость каждого этапа образовывали геометрическую прогрессию. Рекомендуется, чтобы клиент запросил у проектировщика диаграмму тактового времени на этапе выбора оборудования, визуализирующую точки задержки для каждого брикета от подачи порошка до отгрузки готовой продукции. Этап, занимающий наибольшую долю времени, является ключевой областью, куда необходимо инвестировать ресурсы. В этом заключается основная логика планирования производственной линии — использование «количества» оборудования для деконструкции «последовательности» процесса, а затем использование «баланса» системы для реализации «Стабильность» прибыли.
ЧИТАТЬ ДАЛЕЕ