Многопроизводственная стратегия для машин по производству бетонных кирпичей: методы быстрой смены типа кирпича.
Aug 05, 2026
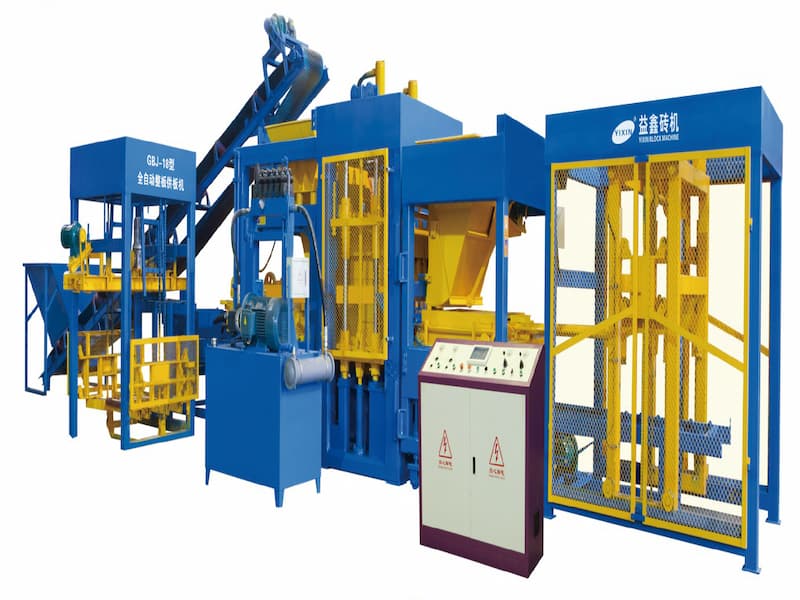
На рынке строительных материалов, где нормой являются "небольшие партии, множество разновидностей", кирпичный завод, способный производить только один вид продукции, подобен "хромой утке", неспособной справиться с колебаниями заказов. Истинная конкурентоспособность заключается в способности быстро переключаться между стандартным кирпичом, пустотелым кирпичом и паропроницаемым кирпичом. "Время смены пресс-формы" напрямую определяет гибкость и рентабельность производственной линии. Для быстрого переключения необходимы скоординированные усилия в трех измерениях: быстрая смена пресс-формы, предварительная настройка параметров и корректировка распределения материала. I. Быстрая смена пресс-форм: от «ручного труда» к «техническим навыкам»Смена пресс-форм — это ключевой этап при переходе на другой тип продукции, и зачастую он занимает больше всего времени. Традиционная ручная смена пресс-форм отнимает много времени и требует больших трудозатрат, в то время как современные кирпичные машины Для ускорения процесса часто используются комбинированные пресс-формы и вспомогательные устройства.Ключ к успеху заключается в «стандартизированных процедурах эксплуатации и эффективном использовании вспомогательного оборудования». В качестве примера рассмотрим распространенный тип пресс-формы с раздельными верхней и нижней частями. Рекомендуется использовать «метод позиционирования нижней части пресс-формы»: сначала установите новую нижнюю часть пресс-формы на место и затяните болты. Затем поместите верхнюю часть пресс-формы в нижнюю форму, опустите верхний гидравлический цилиндр над пресс-формой, закрепите болты верхней части пресс-формы и поднимите её. Этот метод эффективно предотвращает распространенную проблему несоосности верхней и нижней частей пресс-формы. Для пресс-форм большой грузоподъемности следует предусмотреть вспомогательные устройства, такие как **тележки для смены пресс-форм**. Благодаря подъемной раме пресс-формы и цепному приводу пресс-форма может плавно перемещаться внутрь и наружу, значительно снижая трудозатраты и время простоя. II. Предварительная настройка параметров: использование «рецепта» вместо временной корректировки параметров.После установки формы еще одним трудоемким этапом является настройка параметров оборудования. Различные типы кирпича предъявляют совершенно разные требования к частоте вибрации, давлению и времени выдержки: стандартные кирпичи Для изготовления пустотелых кирпичей требуется высокая плотность, необходимо избегать повреждения сердцевины формы, а для пористых кирпичей важна определенная пористость.Современные машины для производства бетонных кирпичей обычно используют системы управления на базе ПЛК и человеко-машинные интерфейсыКлючевым моментом является использование функции хранения «рецептов» системы. На этапе первоначальной отладки операторы могут сохранить в системе около сотни параметров, таких как расход, давление и время, соответствующих конкретному типу кирпича. Эти параметры можно напрямую извлекать для последующих производственных циклов, что исключает необходимость индивидуальной настройки специалистами. Например, для проницаемых кирпичей или тротуарной плитки с высокими требованиями к поверхностному слою требуется точный контроль параметров распределения материала и основания; стабильность может быть обеспечена за счет извлечения формулы. III. Корректировка распределения ткани: адаптация к различиям в характеристиках материала.Различия в размере и соотношении частиц заполнителя между стандартным кирпичом, пустотелым кирпичом и проницаемым кирпичом требуют системы распределения ткани с быстрой адаптацией. Ключевым моментом является регулировка устройства распределения ткани и механизма скребкового механизма. При производстве пустотелого кирпича крайне важно обеспечить равномерную подачу материала в полость формы с помощью устройства принудительного распределения ткани, избегая зазоров, вызванных засорением сердечника формы. При производстве проницаемого кирпича необходимо уделять внимание контролю толщины ткани и высоты скребкового механизма для обеспечения стабильного коэффициента проницаемости. Регулировка зазора между коробкой распределения ткани и плоскостью рамы формы с помощью устройства регулировки положения эффективно предотвращает утечку материала и обеспечивает равномерное распределение ткани. ЗаключениеВ производстве многопрофильных бетонных кирпичей на машинах быстрая переналадка является важнейшей технологией, требующей сочетания различных методов. Речь идет не просто о замене комплекта форм; это систематический проект, включающий стандартизированные процессы смены форм, интеллектуальное управление параметрами и гибкую регулировку размещения материала. Освоение этих трех «ключевых» методов позволяет вашей кирпичной машине без труда обрабатывать стандартные кирпичи, пустотелые кирпичи и проницаемые кирпичи, действительно достигая принципа «одна машина, много функций» и обеспечивая более высокую производительность.Установите собственные скорости и коэффициенты использования оборудования на вашем заводе.
ЧИТАТЬ ДАЛЕЕ